深圳电子科技企业观察:手机壳材质从TPU到PC的工艺演进与选择逻辑
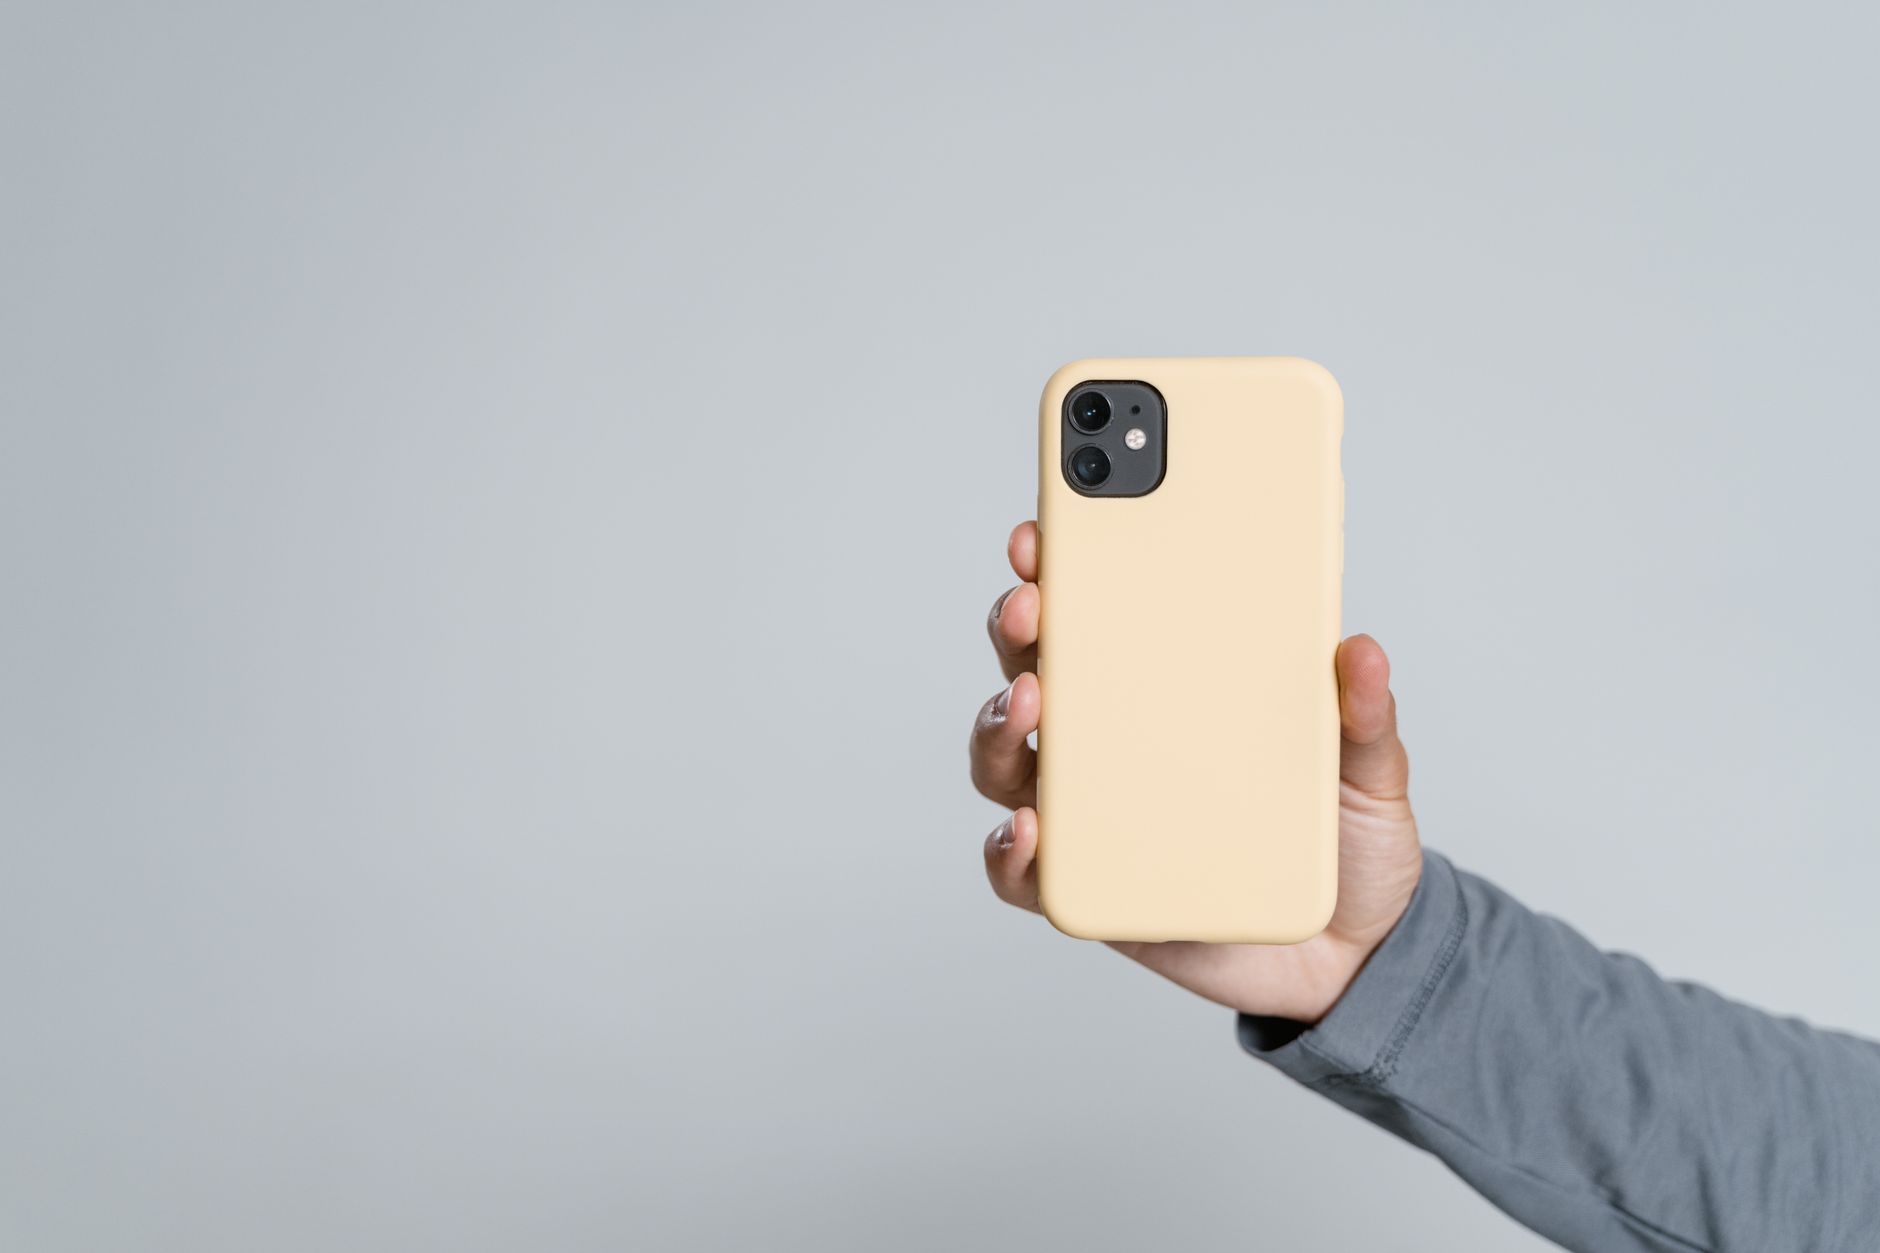
在深圳电子产业链中,手机壳虽属手机配件中的基础品类,其材质选择却直接关系到手感、防护性能与量产成本。从早期单一的TPU软壳,到如今PC硬壳、PC+TPU复合结构的普及,背后是注塑工艺、表面处理与消费需求共同推动的结果。
TPU与PC:两种材质的技术分野
TPU(热塑性聚氨酯)之所以成为早期主流,在于其高弹性与耐冲击性。注塑成型后,TPU壳能通过自身形变吸收跌落能量,且无需额外结构即可实现包边。但软胶材质易泛黄、手感偏黏,长期使用后松垮问题难以避免。
PC(聚碳酸酯)则走向另一条路。其刚性高、透明度好、尺寸稳定,适合做超薄硬壳或透明背板。PC壳通常采用注塑加CNC修边工艺,壁厚可控制在0.8mm以内。但纯PC壳抗摔性弱,受冲击易开裂,因此很少单独使用。
复合结构的工艺逻辑
目前深圳电子代工厂普遍采用PC背板+TPU边框的双色注塑或二次成型方案。具体流程为:先注塑PC背板,再将已成型的PC件放入另一套模具中包胶TPU边框。关键控制点在于两种材料的熔接温度与收缩率匹配——PC收缩率约0.5%-0.7%,TPU约0.8%-1.2%,若模具补偿设计不到位,边缘会出现翘曲或脱胶。
- 双色注塑:一次成型,结合强度高,但模具成本高,适合大批量订单
- 二次包胶:灵活性高,可做小批量多配色,但良率受操作影响较大
- 粘贴组装:成本最低,但长期使用后胶层易老化分离
选择逻辑:从使用场景反推材质
品牌商在定义一款手机配件时,通常从三个维度倒推:防护等级、手感偏好、成本区间。防摔优先则TPU占比提高,边框加厚并做气囊结构;追求裸机手感则PC背板做磨砂或UV转印,壁厚压到极限;透明壳则必须选用抗黄变TPU与光学级PC,并添加UV吸收剂。
值得注意的是,深圳电子供应链对材质的选择还受环保法规与出口认证影响。欧盟RoHS对多溴联苯的限制、REACH对塑化剂的管控,都会倒逼工厂调整TPU配方中的增塑剂比例。
常见问题与工艺细节
Q:透明PC壳为何用久了会发黄?
PC分子链中的碳酸酯键在紫外线和氧气作用下发生光氧化降解,生成醌类显色基团。添加紫外线吸收剂可延缓,但无法根除。TPU泛黄则主要源于芳烃类扩链剂。
Q:PC+TPU复合壳的边框为何容易脱开?
多数情况是包胶时TPU熔体温度不足,未能与PC表面形成有效分子缠结。建议将TPU料温控制在210-230℃,模具温度80-100℃。
从TPU到PC再到复合结构,手机壳材质的演进本质是防护、手感、成本三者的动态平衡。深圳电子科技企业在这一细分领域的竞争力,正体现在对注塑窗口、材料改性与表面处理的精细化掌控上。对于采购方而言,明确使用场景比盲目追求单一材质更重要。