深圳电子科技企业视角:手机壳厂家如何选择适配不同机型的模具材料
在深圳电子产业集群中,手机壳制造看似门槛不高,但真正拉开产品良率与成本差距的,往往藏在模具材料的选择里。同一款手机壳,用不同模具钢材注塑,脱模效率可能相差15%以上,模具寿命甚至能差3倍。对于手机配件厂商而言,模具材料选型不是采购环节的小事,而是直接影响交付节奏与利润结构的核心技术决策。
模具材料与机型适配的底层逻辑
不同手机机型对壳体的结构要求差异极大。旗舰机型追求超薄、高透或复杂曲面,中端机型则更看重成本与量产效率。这些差异直接传导到模具上:薄壁壳体需要钢材具备更高的抗弯强度与热传导效率,否则注塑周期会被拉长;带有精细纹理的壳体则要求模具材料具备极佳的抛光性能与蚀刻均匀性。
以PC透明壳为例,其壁厚常控制在0.6mm以下,注塑压力高达120MPa以上。若模具钢的纯净度不足,夹杂物在高压下会成为微裂纹起点,导致模具早期龟裂。而TPU软胶壳虽然压力较低,但材料腐蚀性更强,对模具的耐腐蚀性能提出了不同维度的要求。
常用模具钢材的性能对比
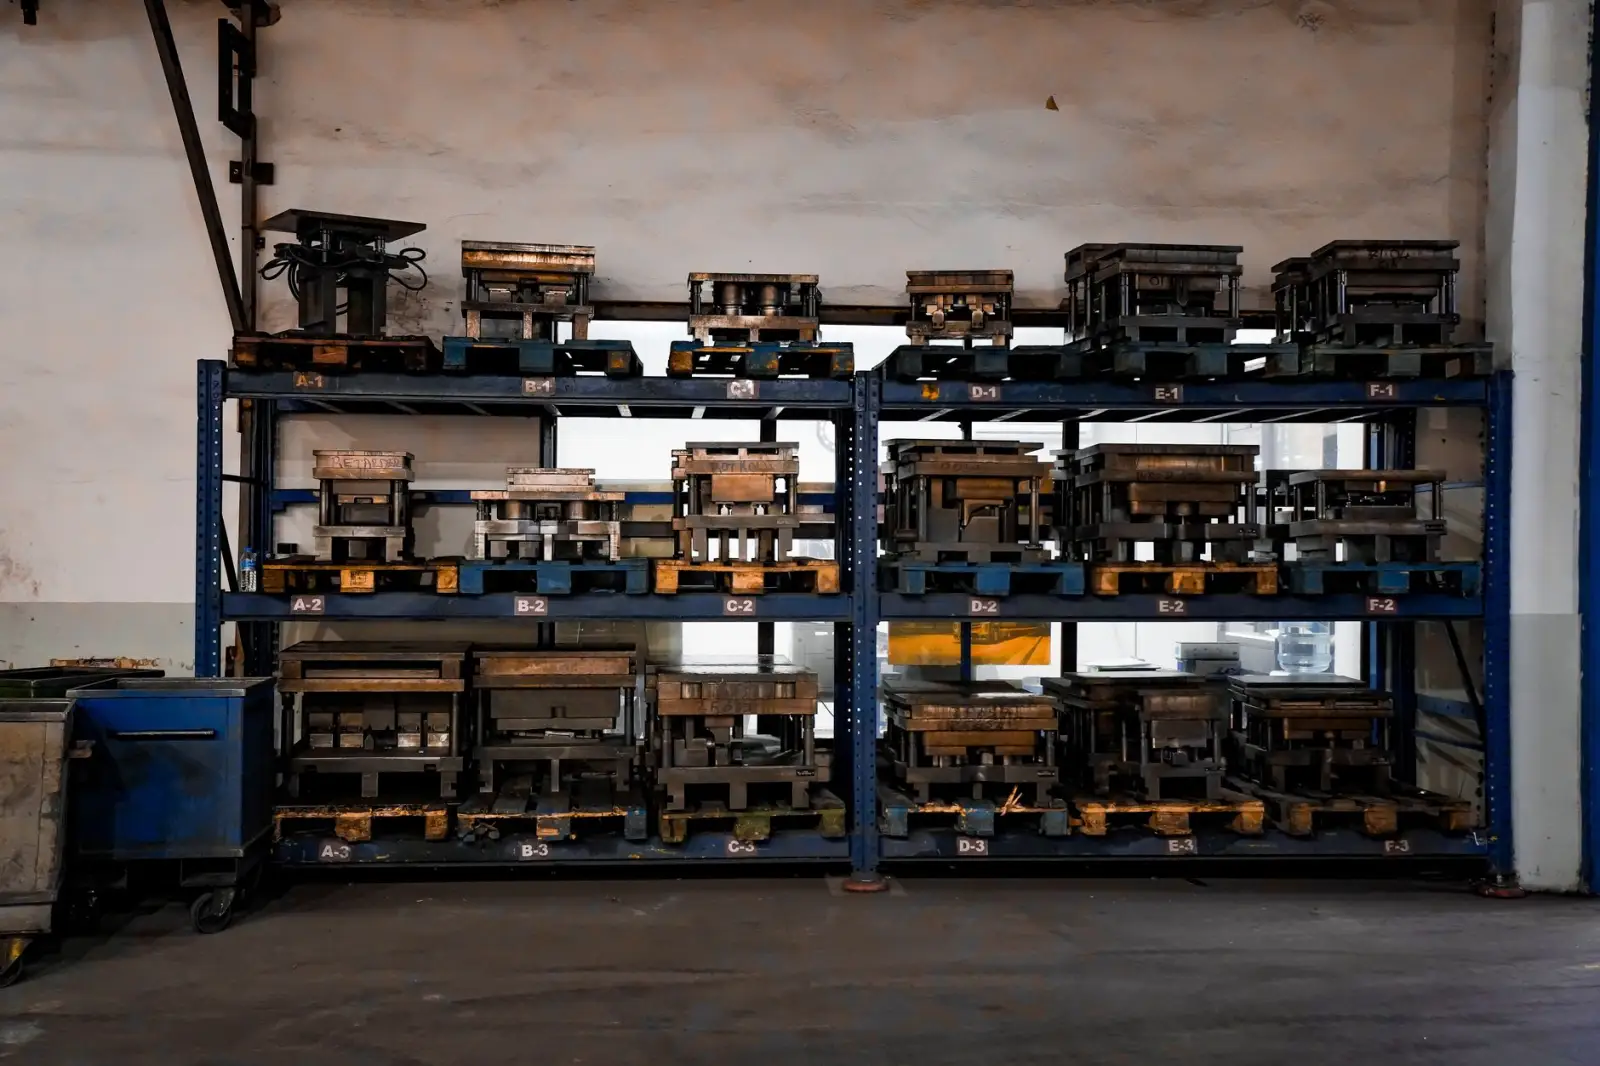
目前手机壳模具主流选用预硬型塑料模具钢与淬火回火型钢。前者以718、738为代表,出厂硬度约30-36HRC,可直接加工,适合中低量产规模;后者以S136、H13为代表,淬火后硬度可达48-52HRC,适合高量产与高表面要求场景。
- 718钢:加工性能好,抛光可达镜面,但耐磨性一般,适合5000-8000模次的中等批量订单。
- S136钢:耐腐蚀性突出,适合PC、PMMA等腐蚀性材料,抛光后可达光学级表面,模具寿命可超30万模次。
- H13钢:韧性优异,抗热疲劳性能强,适合高模温注塑工艺,但耐腐蚀性弱于S136。
- NAK80钢:预硬态下硬度达40HRC,抛光性能极佳,适合高光免喷涂壳体,但价格较高。
深圳电子供应链的快速迭代特性,要求手机配件厂商不能只看钢材单价。一副S136模具的采购成本可能是718的1.8倍,但如果订单量超过5万件,单件分摊的模具成本反而更低,且因换模停机减少带来的隐性收益更为可观。
实操中的选型决策框架
面对一款新机型,模具材料选择建议从三个维度量化评估:
- 订单预期总量:低于1万件优先选预硬钢,高于5万件直接考虑淬火钢。
- 壳体表面要求:高光、透明或精细纹理件,必须选用纯净度高、抛光性好的钢材,如S136或NAK80。
- 注塑材料特性:含玻纤或阻燃剂的塑料对模具磨损和腐蚀更严重,需对应提升钢材硬度或耐蚀等级。
实际生产中,不少深圳电子企业采用“一模多腔+镶件互换”策略:模架用718保证刚性,型腔镶件用S136保证寿命。这样既控制了整体成本,又在关键部位保留了高性能材料。
模具材料的选型没有绝对最优解,只有与机型定位、订单规模、表面工艺最匹配的方案。手机壳作为高频迭代的手机配件,其模具决策需要兼顾短期交付与长期摊销。深圳电子产业链的优势在于材料供应与加工配套高度集中,厂商完全可以借助本地供应链的快速打样能力,在小批量试产阶段验证模具材料表现,再决定量产方案。这种“先试后定”的节奏,比任何理论参数都更可靠。