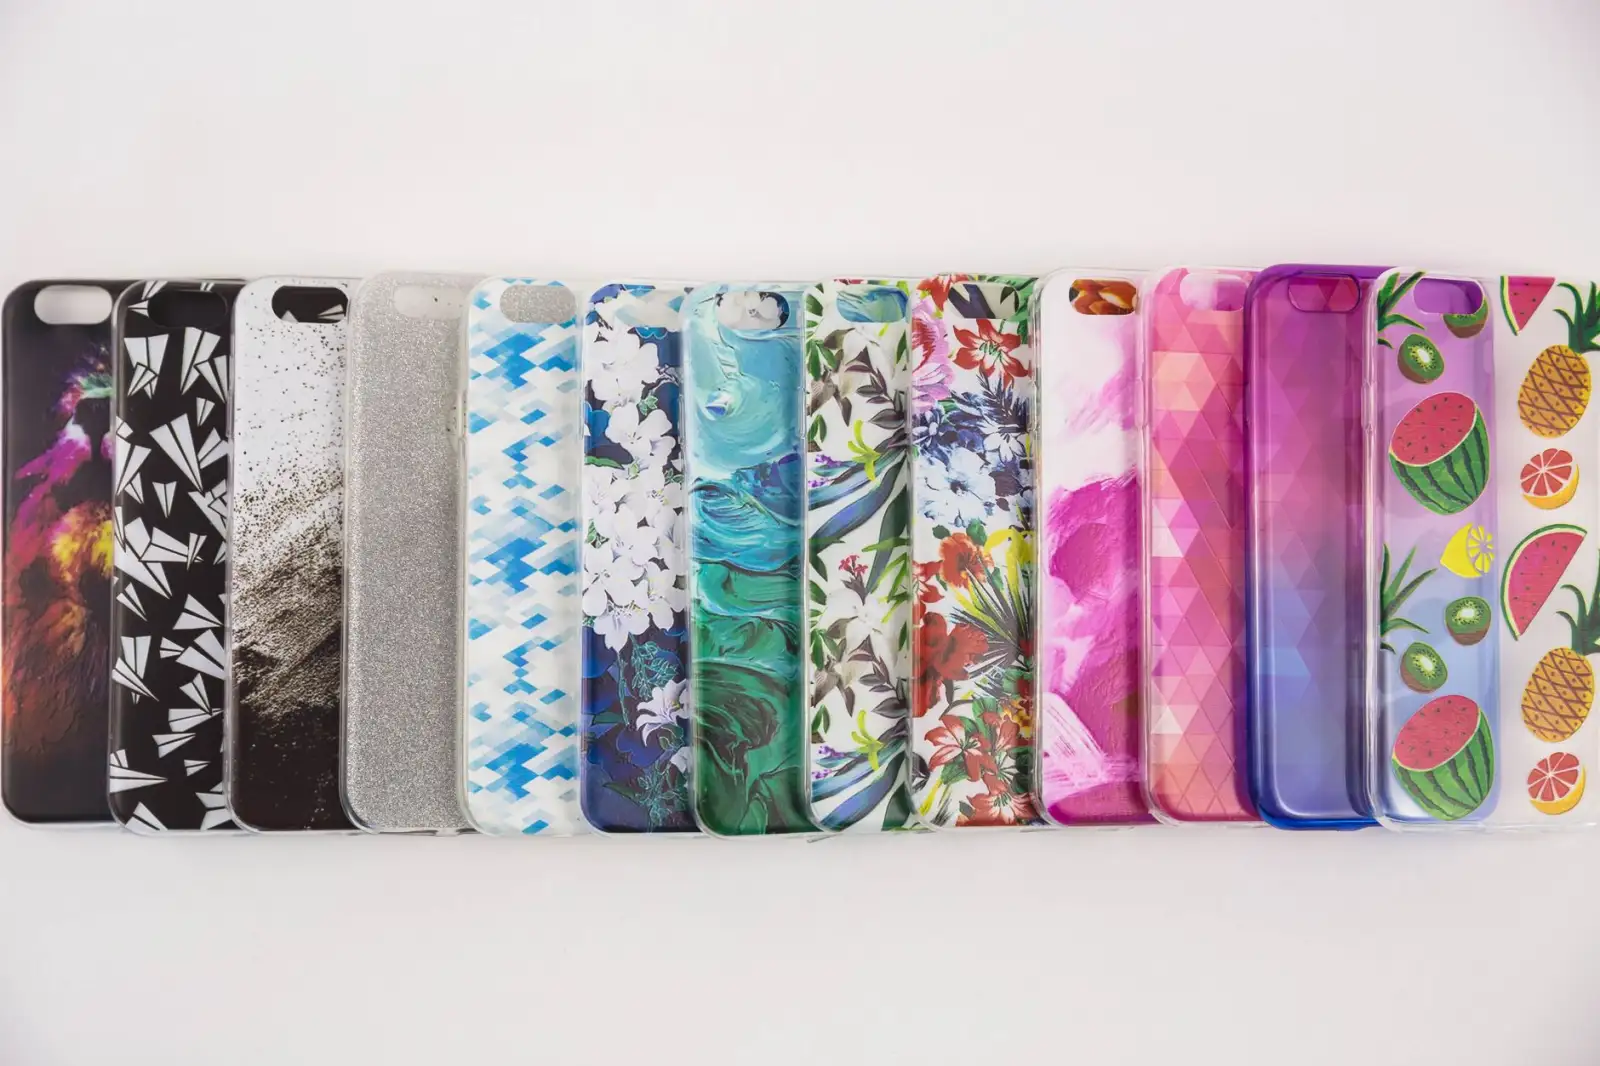
深圳电子科技企业解析:手机壳材质工艺如何影响手机配件的防护性能
在深圳电子产业链中,手机壳看似是低门槛配件,实则材料与工艺的差异直接决定了防护性能的上限。同为TPU+PC双料结构,注塑温度、包胶顺序与模流设计不同,跌落测试中的表现可能相差30%以上。作为深耕深圳电子行业的从业者,本文从材料、结构、工艺三个维度拆解手机壳防护性能的真实逻辑。
材质选择:防护性能的第一道分水岭
手机壳的防护能力首先取决于基材的力学特性。常见方案中,TPU(热塑性聚氨酯)凭借高回弹和优异的能量吸收能力,成为防摔结构的主力;PC(聚碳酸酯)刚性强、抗形变,适合做背板骨架;而液态硅胶手感细腻但抗撕裂性偏弱,多用于轻度防护场景。
值得关注的是,TPU的硬度(邵氏A)直接影响吸能效率。实测数据表明,邵氏A 85-90的TPU在1.5米跌落中传递到机身的加速度峰值,比A 95硬度方案低约20%。这也是专业防摔手机配件普遍采用中低硬度TPU包边的核心原因。
结构工艺:四角气囊与包胶精度决定成败
材料选对只是起点,结构设计才是防护性能的放大器。主流防摔手机壳普遍在四角设置气囊腔体,通过形变行程延长冲击时间,从而降低峰值力。腔体壁厚通常控制在1.2-1.8mm,过薄则形变空间不足,过厚则影响装配精度。
- 双料注塑包胶:PC背板与TPU边框的结合强度依赖包胶工艺,熔体温度与模温匹配不当会导致分层,跌落时边框脱开,防护失效;
- 镜头与屏幕唇边:高出镜面0.8-1.2mm、高出屏幕0.5mm以上的唇边设计,能有效避免平放时的直接刮擦;
- 内衬微纹理:部分方案在内壁增加蜂窝或点阵纹理,既分散冲击应力,又减少机身与壳体间的相对滑移。
深圳电子供应链的优势正在于此——模具开发周期短、试模迭代快,结构方案能在两周内完成从设计到跌落验证的闭环。
从实验室到日常:防护性能的验证逻辑
一款合格的防摔手机壳,通常需通过多角度跌落测试(6面4角)、高低温循环后的弹性保持率测试,以及按键疲劳测试。以某款双层结构手机配件为例,其PC背板厚度1.0mm、TPU边框邵氏A 88,在1.8米混凝土面跌落测试中,机身加速度峰值控制在1200G以内,优于行业常见的1500G阈值。
对采购方而言,判断供应商能力不妨关注三点:是否具备模流分析能力、是否有完整的跌落数据报告、包胶结合力是否做拉拔测试。这些细节,往往比样品外观更能反映真实水平。
手机壳的防护性能从来不是单一材料的功劳,而是材质配方、结构设计与注塑工艺的系统性结果。在深圳电子产业高度成熟的配套体系下,把这些技术变量控制到位,手机配件才能从"好看"走向"真正抗摔"。